
Fabricação de carretel de tubo|Aço Carbono, Inox e Duplex
Nov 25, 2022
Custo de fabricação de carretel de tubo 2026|Tipos, Soldagem e Fornecedor
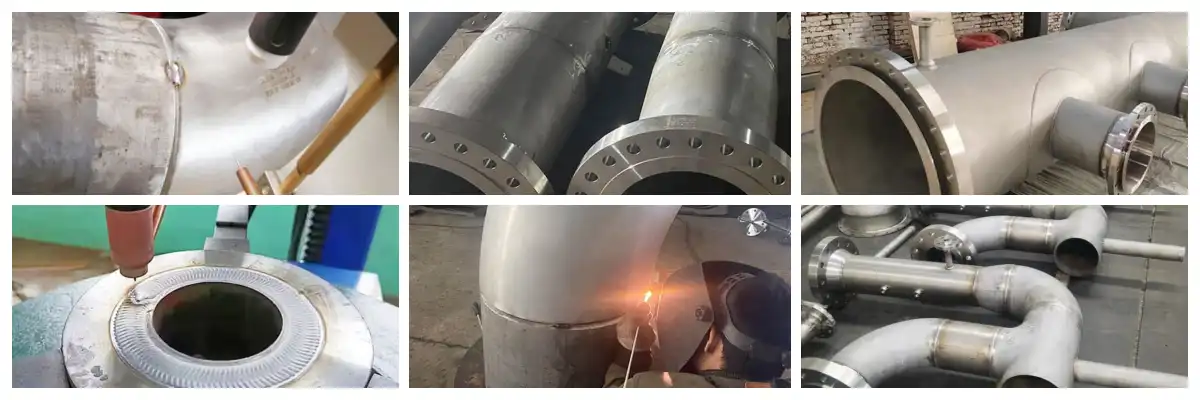
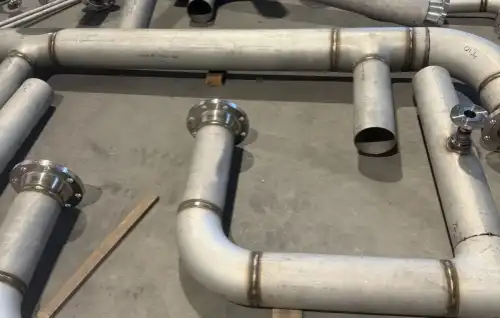
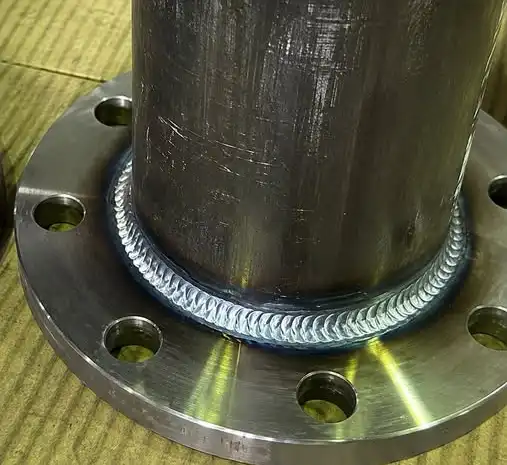
Um carretel de tubo é uma seção pré-fabricada de tubulação que é fabricada e montada em uma oficina antes de ser transportada para o local do projeto para instalação final. Normalmente consiste em tubos retos, cotovelos, tês, redutores, flanges, tampas, válvulas e outros acessórios soldados ou conectados mecanicamente de acordo com um desenho isométrico de tubulação aprovado.
Uma faixa orçamentária prática para 2026 para carretéis de tubos fabricados pode ser aproximadamenteUS$ 3 a US$ 8/kg para aço carbono, US$ 6 a US$ 15/kg para aço inoxidável e US$ 10 a US$30+/kg para carretéis duplex e-de liga de níquel, dependendo fortemente do material, espessura da parede, soldagem, EQM, revestimento, testes e documentação. Estas são faixas de planejamento orçamentário e não cotações firmes.
🔥 Preço do carretel de tubo e custo de fabricação 2026
| Grau de material | Faixa de tamanho (NPS) | Custo médio de fabricação ($/tonelada) | Principal fator de custo |
| Aço Carbono (ASTM A106 Gr. B) | 2" – 24" | $1,800 – $2,600 | Trabalho e soldagem padrão |
| Aço inoxidável (304/304L, 316/316L) | 2" – 24" | $2,800 – $4,200 | Soldagem de purga e custo de material |
| Aço Inoxidável Duplex (2205/2507) | 2" – 16" | $4,500 – $6,800 | Entrada de calor controlada e EQM rigorosa |
| Ligas de Níquel (Inconel 625, Hastelloy) | 1" – 12" | $7,500 – $12,000+ | Consumíveis e habilidades de soldagem especializados |
O custo da fabricação do carretel de tubo depende muito do tipo do material, do diâmetro do tubo, da espessura da parede, da complexidade dos desenhos isométricos e dos requisitos de exame não{0}}destrutivo (NDE).
Um carretel de tubo típico pode conter:
- Tubo sem costura ou soldado
- Cotovelos de 45 graus ou 90 graus
- Tees iguais ou redutores
- Redutores concêntricos ou excêntricos
- Flanges de pescoço de soldagem
- Flanges-deslizantes ou cegos
- Válvulas
- Conexões de filiais
- Suportes para tubos
- Drenos e respiradouros
- Conexões de instrumentos
Para tubulação de processo, a fabricação é comumente controlada pela ASME B31.3, enquanto a tubulação de energia pode usar a ASME B31.1. Os procedimentos de soldagem e as qualificações dos soldadores são comumente controlados pela Seção IX da ASME.
O que significa carretel de tubo?
Um carretel de tubo é uma seção do sistema de tubulação pré-fabricada em seções menores com flanges e acessórios. Geralmente fabricados com vários tipos de tubos e acessórios originais, incluem flanges, cotovelos, tês e muito mais. Eles geralmente são fabricados-fora do local. O tubo bruto é pré-cortado no tamanho certo junto com acessórios e outros componentes. Eles são temporariamente encaixados. Este subconjunto parcialmente concluído é então soldado junto com os outros conjuntos de carretel.
Os carretéis são pré-formados para facilitar a montagem com talhas, medidores e outras ferramentas para conectar as peças. Essas conexões são embutidas nas paredes de concreto antes da concretagem do concreto. O sistema teve que ser devidamente alinhado antes da concretagem, pois precisava suportar o peso e as forças da estrutura.
Ao mesmo tempo, as bobinas são frequentemente suscetíveis à corrosão devido à exposição aos elementos, água e outros eletrólitos naturais. O monitoramento preventivo e restaurador adequado deve ser implementado ao manter aplicações de carretel de encanamento. Há duas maneiras comuns de proteger tubulações contra tais eventos: ou seja, aplicando um revestimento protetor-resistente à corrosão, como um revestimento epóxi, durante o processo de fabricação. E junto com os pigs do oleoduto, são realizadas inspeções de rotina para verificar rachaduras e corrosão enquanto o oleoduto está funcionando.
Os sistemas de carretel de duto são usados principalmente em usinas de energia e refinarias onde é necessária tubulação densa. Esses sistemas incluem o transporte e transporte de fluidos e gases, e esses sistemas de transporte exigem muitas peças de conexão.
Especificação de carretel de tubo pré-fabricado
- Faixa de tamanho: NPS 1/2" a 48" (DN15 a DN1200)
- Espessura / Programação da Parede: Sch 5S, Sch 10S, STD, XS, XXS, Sch 40, Sch 80, Sch 160
- Classificações de pressão: Classe 150, 300, 600, 900, 1500, 2500 / PN10 a PN420
- Normas: ASME B16.5, ASME B16.47, ASME B31.3, ASME B31.1, AWS D1.1, ISO 9001
Vantagens da pré-fabricação de carretel de tubo
- Melhor qualidade de soldagem
- Tempo de instalação reduzido
- Menor custo de mão de obra
- Segurança aprimorada
- Menos congestionamento do site
- Maior precisão dimensional
- Desperdício reduzido de materiais
- Construção Modular
carretéis de tubos pré-fabricados: Soldagem e Fabricação
Como evitar distorção e tensão residual durante-soldagem de carretel de tubo de parede pesada?
A soldagem-de carretel de tubo de parede pesada pode gerar entrada de calor significativa, gradientes térmicos, distorção e tensão residual. As boas práticas de fabricação devem se concentrar no controle da sequência de soldagem e da entrada de calor.
As principais medidas incluem:
- Use um WPS/PQR qualificadoapropriado para o material e espessura da parede.
- Controle o pré-aquecimento e a temperatura entre passesde acordo com o WPS.
- Otimize a entrada de calorem vez de usar corrente de soldagem ou velocidade de deslocamento excessiva.
- Use sequências de soldagem balanceadaspara distribuir tensões térmicas ao redor da circunferência do tubo.
- Minimize passes de solda desnecessáriosmantendo a geometria de solda necessária.
- Use ajuste adequado-e lacunas de raiz controladasantes da soldagem.
- Aplicar suportes temporários ou fortesquando permitido pelo procedimento de fabricação.
- Permitir resfriamento controladoem vez de resfriar rapidamente uma solda-de parede pesada.
- Monitore alterações dimensionaisentre as etapas de soldagem.
- Onde exigido pelo material e código aplicável, executepós{0}}tratamento térmico de soldagem (PWHT)para reduzir tensões residuais e atender aos requisitos de propriedades-mecânicas.
"Quais são os requisitos de END para soldagem de carretel de tubo de aço?"
Teste visual - de VT:normalmente realizado em soldas.
RT - Teste Radiográfico:usado para detectar descontinuidades internas de solda.
Teste ultrassônico UT -:comumente usado para exames volumétricos, especialmente em soldas-de paredes mais espessas.
Teste de partículas magnéticas MT -:aplicável a materiais ferromagnéticos para detecção de defeitos superficiais e próximos-da superfície.
PT - Teste de Líquido Penetrante:comumente usado para aço inoxidável, ligas de níquel e outros materiais não{0}}magnéticos para detectar defeitos de ruptura-superficiais.
PMI - Identificação Positiva de Material:frequentemente necessário para carretéis de aço-ligado e inoxidável para verificar a qualidade do material.
Quais padrões regem as bobinas de tubos de aço pré-fabricados (ASME B31.3 vs ASME B31.1)?
- Tubulação de processo ASME B31.3 -é amplamente utilizado em fábricas de produtos químicos, refinarias, instalações petroquímicas, farmacêuticas e outros sistemas de tubulação-da indústria de processos.
- Tubulação de energia ASME B31.1 -é usado principalmente em instalações de{0}geração de energia, incluindo tubulação-externa de caldeira e determinados sistemas de tubulação de vapor, condensado e energia.
"Como calcular o peso do carretel do tubo e as horas-de fabricação?"
O peso do carretel do tubo é normalmente calculado adicionando o peso do tubo, conexões, flanges, válvulas e outros componentes, além do metal de solda estimado, quando aplicável.
Para o tubo em si, um cálculo simplificado é:
Peso do tubo=peso teórico do tubo por metro × comprimento do tubo
O peso total de fabricação pode então ser estimado como:
Peso total do carretel=Tubo + Conexões + Flanges + Válvulas + Outros componentes + Metal de solda
As horas-de fabricação dependem do diâmetro da bobina, da espessura da parede, do material, do número de soldas, do processo de soldagem, dos requisitos de END, do tratamento térmico, da complexidade-de ajuste e do equipamento da oficina.
Experiência Real em Engenharia
Contaminação de solda de aço inoxidável
Um problema prático comum é a contaminação do aço inoxidável durante a fabricação.
Ferramentas-de aço carbono, pó de esmerilhamento ou manuseio inadequado podem contaminar superfícies de aço inoxidável com ferro.
O resultado pode ser manchas superficiais ou corrosão localizada.
Ferramentas dedicadas à fabricação de aço inoxidável e procedimentos de limpeza adequados são, portanto, importantes.
Erros dimensionais do carretel de tubo
Um carretel pode passar na inspeção de soldagem e ainda assim falhar durante a instalação.
As causas típicas incluem:
- Rotação incorreta do flange
- Dimensão cara a cara-a-errada
- Erro de orientação de ramificação
- Ângulo incorreto do cotovelo
- Tolerância dimensional acumulada
É por isso que a inspeção dimensional deve ser tratada tão seriamente quanto a inspeção de solda.
Rejeição de EQM
Altas taxas de rejeição de EQM podem aumentar drasticamente o custo do projeto.
As causas típicas incluem:
- Falta de fusão
- Porosidade
- Inclusão de escória
- Corte inferior
- Rachadura
- Penetração incorreta da raiz
A fabricação em oficina proporciona um ambiente mais controlado para soldagem, inspeção e reparo do que muitas condições de campo.
PERGUNTAS FREQUENTES:
P: O que é um carretel de tubo?
R: Um carretel de tubo é uma seção de tubulação pré-fabricada feita de tubos, conexões, flanges e outros componentes. Normalmente é soldado e inspecionado em uma oficina antes de ser instalado no local do projeto.
P: Quanto custa um carretel de tubo em 2026?
R: Os preços orçamentários das bobinas fabricadas podem variar de cerca deUS$ 3 a US$ 8/kg para aço carbono, US$ 6 a US$ 15/kg para aço inoxidável, eUS$ 10–$30+/kg para duplex e ligas de níquel. O preço real depende de desenhos, material, contagem de soldas, NDE, testes, revestimento e documentação.
P: Quais materiais são comumente usados para carretéis de tubos com alta-corrosão?
R: Aços inoxidáveis austeníticos (316L), aços inoxidáveis duplex (2205) e superligas à base de níquel- (Inconel 625) são amplamente utilizados em ambientes químicos corrosivos e marinhos.
P: Qual é a diferença entre carretel de tubo e encaixe de tubo?
R: Uma conexão de tubo é um componente único da tubulação, enquanto um carretel de tubo é uma montagem fabricada contendo vários componentes e soldas.
- Um carretel de tubo é uma seção pré-fabricada de tubulação fabricada a partir de um ou mais componentes de tubo, geralmente incluindo tubo reto, cotovelos, tês, redutores, flanges e juntas soldadas. É fabricado conforme desenho isométrico e entregue no canteiro de obras para instalação.
- Uma conexão de tubo, por outro lado, é um componente individual usado para alterar a direção, tamanho ou conexão de um sistema de tubulação. Os acessórios comuns incluem cotovelos, tês, redutores, tampas e cruzes.
P: Qual padrão é usado para fabricação de carretel de tubo?
R: A tubulação de processo é comumente projetada e fabricada de acordo comASME B31.3. A tubulação de energia pode usarASME B31.1, enquanto as qualificações de soldagem são comumente controladas porSeção IX da ASME. As especificações do projeto podem impor requisitos adicionais.
P: Qual NDE é necessário para carretéis de tubos?
R: Os requisitos dependem do código da tubulação e da especificação do projeto. Os métodos comuns incluem VT, RT, UT, PT e MT. Serviços críticos podem exigir um exame mais extenso.
P: Por que um carretel de tubo falha após a soldagem?
R: As possíveis causas incluem parâmetros de soldagem incorretos, ajuste inadequado-, contaminação, metal de adição inadequado, entrada excessiva de calor, falta de fusão, porosidade, rachaduras ou seleção incorreta de material. Revise o WPS/PQR, os registros de solda e os resultados de NDE antes de determinar o mecanismo de falha.
Quais documentos são fornecidos com as bobinas de tubos fabricadas?
A documentação típica inclui:
- CTM (EN 10204 3.1)
- Qualificação de procedimento de soldagem (PQR)
- Registros de qualificação de soldador
- Relatórios de END
- Certificados de hidroteste
- Relatórios de inspeção dimensional


